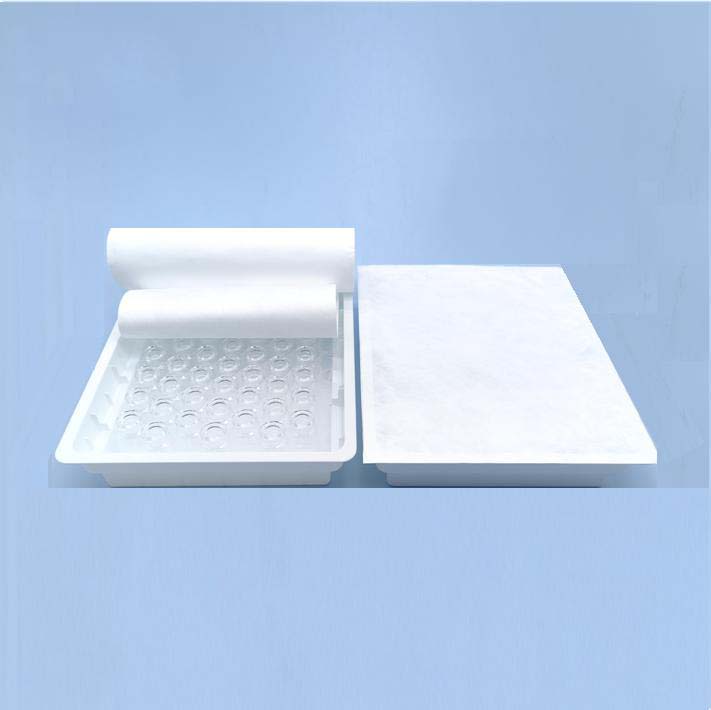
در دنیای پرمخاطره تولید دارویی و بیوتکنولوژی، حفظ استریلیته غیرقابل مذاکره است. یکپارچگی محصول نهایی به هر مرحله از خط تولید، بهویژه در مرحله پر کردن، بستگی دارد. برای شرکتهایی که هم کارایی و هم انطباق با مقررات را در اولویت قرار میدهند،, بطریهای استریل آماده مصرف (RTP)به استاندارد صنعتی تبدیل شدهاند. این ظروف از پیش استریلشده و کاملاً آببندیشده، خطرات مرتبط با شستشوی دستی و اتوکلاو را از بین میبرند و در عین حال که به سختگیرانهترین استانداردهای نظارتی پایبند هستند، فرآیند پر کردن را بهینه میسازند. این مقاله گردش کار فنی استفاده از بطریهای استریل RTP را بررسی میکند و بهترین شیوهها را برای آمادهسازی، پر کردن و جابجایی پس از پر کردن ارائه میدهد تا ایمنی و کیفیت بهینه محصول تضمین شود.
تحول بطریهای استریل در فرآوری آسپتیک
روش سنتی آمادهسازی بطریهای شیشهای برای پر کردن شامل تمیزکاری گسترده، حذف پیروژن و استریلسازی بود—فرآیندی که نیروی کار زیادی میطلبید، مستعد خطای انسانی بود و خطر آلودگی بیشتری داشت. با حرکت صنعت به سمت اتوماسیون و فناوریهای یکبار مصرف، تقاضا برای بطریهای استریل افزایش یافت. بر اساس گزارشهای صنعتی، پیشبینی میشود بازار جهانی بستهبندی استریل آماده مصرف بهطور قابلتوجهی رشد کند، زیرا تولیدکنندگان در تلاشند هزینههای عملیاتی را کاهش داده و کارایی فرآیند پر و بستهبندی را بهبود بخشند.
بطریهای استریل RTP تحت شرایط کنترلشده و با استفاده از روشهای استریلیزاسیون تأییدشده مانند استریلیزاسیون با بخار (اتوکلاو)، گاز اکسید اتیلن (EO) یا تابش گاما تولید میشوند. سپس در سیستمهای دوکیسه بستهبندی میشوند تا تا لحظه استفاده در حالت استریل باقی بمانند. این امر نیاز به خطوط شستشو و استریلسازی درونسازمانی را از بین میبرد، فضای اتاق تمیز را آزاد میکند و هزینههای سرمایهای را کاهش میدهد.
مرحله ۱: آمادهسازی پیشپر کردن – اطمینان از آمادگی و انطباق
اولین و حیاتیترین مرحله در جریان کار پر کردن استریل، مرحله آمادهسازی است. حتی پیشرفتهترین دستگاه پر کردن نیز نمیتواند کمبود مواد یا تجهیزات بهخوبی آمادهشده را جبران کند.
پیش از وارد کردن بطریهای استریل به خط تولید، اپراتورها باید بازرسی کاملی از ویالهای شیشهای انجام دهند. این شامل تأیید یکپارچگی ماده شیشهای—بررسی ترکها، لبپریدگیها یا نقصهایی است که میتواند توانایی ظرف در حفظ آببندی یا مقاومت در برابر فشار حین حملونقل را به خطر اندازد. علاوه بر این، سیستم بستهبندی (مانند درپوشهای لاستیکی و درپوشهای آلومینیومی) باید از نظر قرارگیری صحیح و محکمی بازرسی شود. هرگونه نشانه شل بودن یا آسیب باید منجر به رد فوری آن دسته شود.
علاوه بر بازرسی فیزیکی، ضروری است که بسته استریل دستنخورده باقی مانده و تاریخ انقضای آن گذشته نباشد. یکپارچگی بستهبندی بیرونی اولین خط دفاعی شما در برابر نفوذ میکروارگانیسمها است. بسیاری از تولیدکنندگان اکنون از پلمبهای ضددستکاری و نشانگرهای استریلیزاسیون (مثلاً نشانگرهای شیمیایی که با قرار گرفتن در معرض عوامل استریلکننده رنگ خود را تغییر میدهند) استفاده میکنند تا تأیید بصری وضعیت استریل ویال را فراهم آورند.
در مرحله بعد، تجهیزات پر کردن باید آماده شوند. چه از سرنگ دستی استفاده شود و چه از دستگاه پر کردن خودکار، تمام سطوحی که با بطری استریل تماس دارند باید بهطور کامل تمیز و استریل شوند. برای سیستمهای خودکار، این کار اغلب شامل یک چرخه پیششستشو با آب استریل یا الکل و سپس یک پروتکل استریلیزاسیون تأییدشده است. محیط پر کردن خود—که معمولاً یک اتاق تمیز درجه A است—باید از نظر تعداد ذرات و میکروارگانیسمهای زنده پایش شود تا اطمینان حاصل شود که با استانداردهای ISO 14644-1 مطابقت دارد.
مرحله ۲: عملیات پر کردن – دقت در کنار استریلیته
پس از تأیید و آمادهسازی بطریها و تجهیزات استریل، عملیات پر کردن میتواند آغاز شود. این مرحله نیازمند توجه دقیق به جزئیات است تا از آلودگی، حبابهای هوا و خطاهای دوزبندی جلوگیری شود.
برای پر کردن دستی با استفاده از سرنگها، فرآیند با کشیدن حجم مناسب مایع از یک مخزن استریل آغاز میشود. اپراتور باید اطمینان حاصل کند که پیستون سرنگ قبل از وارد کردن سوزن به ویال فاقد حباب هوا است. تخلیه آهسته و کنترلشده برای جلوگیری از پاشیدن یا کفکردن که میتواند ذرات را وارد کند یا حجم پر شده را به خطر اندازد، بسیار حیاتی است. سوزن باید با زاویه کمی وارد شود تا تماس با سطح داخلی ویال به حداقل برسد و خطر خراش یا آلودگی شیشه کاهش یابد.
در محیطهای خودکار، دستگاه پرکن باید کالیبره شود تا حجمهای دقیقی را با سرعت مناسب ارائه دهد. پارامترهایی مانند وزن پر کردن، نرخ جریان و عمق نازل در سیستم برنامهریزی میشوند و از طریق آزمونهای اعتبارسنجی پیشتولید تأیید میگردند. دستگاههای پرکن مدرن اغلب دارای سیستمهای بینایی و حسگرهای وزن هستند که بازخورد لحظهای ارائه میدهند، سطوح پر کردن را یکنواخت نگه میدارند و هر ویالی را که خارج از محدوده قابل قبول باشد، رد میکنند.
همچنین مهم است که نوع مایعی را که پر میشود در نظر بگیریم. محلولهای ویسکوز، سوسپانسیونها یا محصولات کفآلود ممکن است به نازلهای تخصصی یا سرعت پر کردن کندتر نیاز داشته باشند تا دقت حفظ شود و از گرفتگی جلوگیری گردد. برخی تولیدکنندگان از سیستمهای تخلیه نیتروژن برای جایگزینی اکسیژن داخل ویال قبل از بستهبندی استفاده میکنند که بهویژه برای ترکیبات حساس به اکسیژن مفید است.
مرحله ۳: عملیات پس از پر کردن – آببندی، برچسبگذاری و نگهداری
مرحلهٔ نهایی فرایند به همان اندازه حیاتی است. پس از پر شدن ویال، باید فوراً مهر و موم شود تا از آلودگی میکروبی جلوگیری کرده و پایداری محصول حفظ شود.
بستهبندی معمولاً با استفاده از ترکیبی از درپوشهای لاستیکی و درپوشهای آلومینیومی انجام میشود که با دستگاه درپوشگذاری پرس میشوند. نیروی واردشده در حین پرس باید بهدقت کنترل شود تا بستهبندی محکمی بدون آسیب به درپوش یا تغییر شکل ویال حاصل شود. فشردهسازی بیش از حد میتواند منجر به نشت یا مشکل در باز کردن شود، در حالی که فشردهسازی ناکافی، یکپارچگی مهر و موم را به خطر میاندازد.
پس از پلمب، هر ویال باید با اطلاعات ضروری از جمله نام محصول، شماره سریال، قدرت دوز، تاریخ انقضا و دستورالعملهای نگهداری برچسبگذاری شود. برچسبها باید بهگونهای الصاق شوند که بارکد ویال یا هیچیک از ویژگیهای حیاتی کیفیت را مخفی نکنند. در بسیاری از موارد، سیستمهای برچسبزنی خودکار در خط پر کردن ادغام میشوند تا یکنواختی و انطباق با مقررات ردیابی و پیگیری تضمین شود.
در نهایت، ویالهای پر و برچسبخورده به محیط ذخیرهسازی تعیینشده منتقل میشوند. شرایط—دما، رطوبت و میزان تابش نور—باید با پروفایل پایداری محصول مطابقت داشته باشد. برای مثال، محصولات بیولوژیک اغلب نیاز به نگهداری در یخچال (۲–۸ درجه سانتیگراد) دارند، در حالی که برخی داروهای مولکول کوچک ممکن است در دمای اتاق پایدار بمانند. انبارداری مناسب نه تنها یک اقدام کنترل کیفیت است، بلکه یک الزام قانونی برای قابلیت ردیابی و مدیریت دستهجات نیز محسوب میشود.
نتیجهگیری: مزیت استراتژیک بطریهای استریل RTP
استفاده از بطریهای استریل RTPاین نشاندهنده یک تحول پارادایمی در تولید استریل است. با برونسپاری پیچیدگیهای استریلسازی و تمیزکاری به تأمینکنندگان تخصصی، شرکتهای داروسازی میتوانند بر روی توانمندیهای اصلی خود—توسعه و تولید دارو—تمرکز کنند. این گردش کار بهینه نه تنها بهرهوری را افزایش میدهد، بلکه خطر آلودگی را کاهش داده، یکنواختی دستههای تولیدی را بهبود میبخشد و انطباق با استانداردهای نظارتی جهانی را تضمین میکند.
با ادامه تحول صنعت، پذیرش بطریهای استریل RTP احتمالاً تسریع خواهد شد که این امر ناشی از پیشرفت در اتوماسیون، افزایش تقاضا برای داروهای شخصیسازیشده و تأکید فزاینده بر تابآوری زنجیره تأمین است. برای تولیدکنندگانی که به دنبال بهینهسازی عملیات پر و تکمیل هستند، سرمایهگذاری در بطریهای استریل RTP با کیفیت بالا و اجرای پروتکلهای پر کردن مستحکم، تنها یک بهترین شیوه نیست، بلکه یک ضرورت استراتژیک است.
با پیروی از دستورالعملهای فنی ذکرشده در این مقاله، شرکتها میتوانند اطمینان حاصل کنند که هر ویال خروجی از تأسیسات آنها با بالاترین استانداردهای ایمنی، استریل بودن و کیفیت مطابقت دارد و در نهایت سلامت بیماران را تضمین کرده و جایگاه خود را بهعنوان پیشگامان تولید داروسازی تقویت میکنند.
 FA
 EN
 FR
 AR
 DE
 ES
 PT
 RU