Le marché mondial des flacons pré-stérilisés prêts à l'emploi a été estimé à $921 millions de dollars américains en 2024 et devrait atteindre $2 273 millions de dollars américains d'ici 2031, avec un TCAC solide de 13,1%. Cette expansion rapide reflète la transition accélérée de l’industrie pharmaceutique vers des solutions d’emballage primaire prêtes à l’emploi (RTU). Cependant, la transition vers les flacons stériles prêts à l'emploi nécessite une compréhension approfondie du processus de remplissage aseptique. Cet article propose un guide complet, étape par étape, sur le remplissage et l'utilisation des flacons stériles prêts à l'emploi, couvrant l'inspection avant remplissage, les opérations de remplissage aseptique, ainsi que les procédures de scellage et d'étiquetage après remplissage.
1. Comprendre le format des flacons stériles RTU
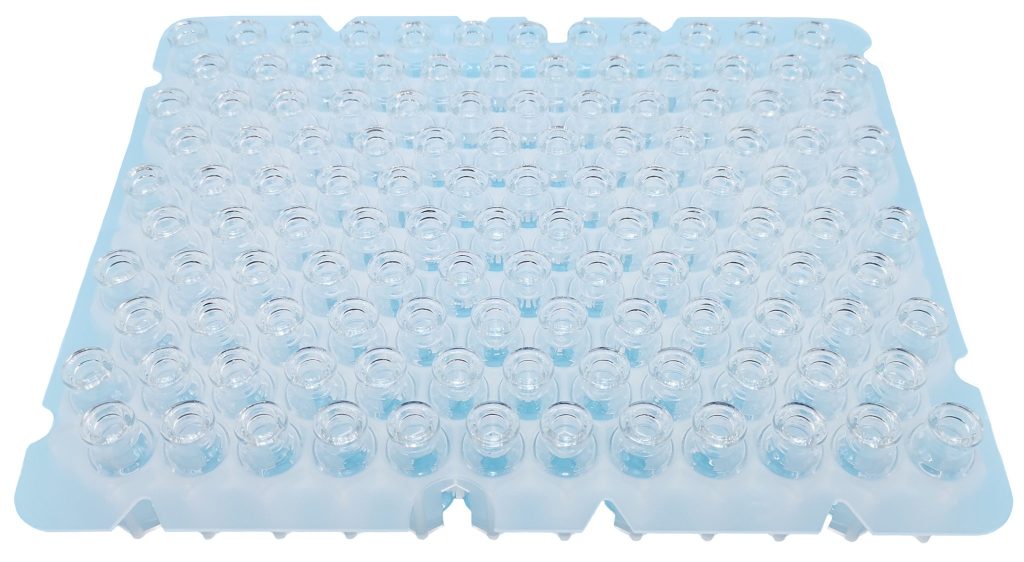
Avant d’aborder le processus de remplissage, il est essentiel de comprendre ce que sont les flacons stériles prêts à l’emploi (RTU) et en quoi ils diffèrent des contenants en vrac classiques. Les flacons stériles RTU sont des contenants de qualité pharmaceutique qui ont été prélavés, stérilisés, dépyrogénisés et conditionnés par le fournisseur dans un emballage scellé de type « nest-and-tub ». Cela évite d’avoir à effectuer en interne les opérations de lavage, de stérilisation et de dépyrogénisation, des processus qui nécessitent traditionnellement des investissements importants en équipements et en infrastructures de salles blanches. Les flacons RTU sont livrés prêts à être directement intégrés aux opérations de remplissage aseptique ; leur conception en « nid et bac » empêche tout contact entre les flacons en verre, ce qui réduit au minimum les risques de casse et la génération de particules.
2. Préparation avant le remplissage : inspection et mise en place
La première étape de toute opération de remplissage aseptique consiste en une préparation minutieuse. Cette étape fondamentale permet de s'assurer que tant l'emballage primaire que l'équipement de remplissage sont prêts pour un traitement stérile.
2.1 Inspection visuelle des flacons de RTU
Avant d'introduire les flacons RTU dans la zone aseptique, les opérateurs ou les systèmes d'inspection automatisés doivent vérifier l'intégrité de chaque récipient. Les points clés de l'inspection sont les suivants :
- Intégrité des conteneurs : Vérifiez que le verre ne présente pas de fissures, d'éclats ou d'autres défauts esthétiques. Des systèmes de capteurs avancés permettent d'identifier les composants défectueux de l'emballage primaire, qui peuvent alors être automatiquement rejetés avant d'atteindre la ligne de remplissage.
- Intégrité du joint : Assurez-vous que l'emballage formant une barrière stérile (généralement des doublures en Tyvek®) reste intact et n'ait pas été endommagé pendant le transport ou le stockage.
- Validation de la date d'expiration : Vérifiez que les flacons prêts à l'emploi (RTU) se trouvent encore dans leur délai de conservation validé. Les flacons RTU sont conditionnés de manière à préserver leur stérilité jusqu'à la ligne de remplissage, et il incombe au fournisseur de valider les cycles de stérilisation utilisés.
2.2 Préparation du matériel et configuration des paramètres
Les équipements de remplissage doivent être préparés et validés avant le début de la production :
- Stérilisation du matériel : Tous les composants du système de remplissage destinés à entrer en contact avec le produit pharmaceutique — notamment les aiguilles de remplissage, les circuits de circulation du produit et les récipients — doivent être stérilisés. Les lignes de remplissage aseptiques modernes intègrent des isolateurs ou des systèmes de barrières à accès restreint (RABS) afin de maintenir des conditions environnementales de classe A tout au long du processus de remplissage.
- Étalonnage des paramètres : Pour les systèmes de remplissage automatisés, certains paramètres clés doivent être définis et vérifiés, notamment le volume de remplissage (généralement calibré à l'aide de pompes temps-pression, des pompes à piston rotatif ou des pompes péristaltiques), la vitesse de remplissage (mesurée en unités par heure — les lignes à grande vitesse peuvent produire entre 24 000 et 36 000 unités par heure) et les paramètres de pose des bouchons.
- Surveillance environnementale : L'environnement de la salle blanche doit faire l'objet d'une surveillance portant sur le nombre de particules viables et non viables, la température et l'humidité, afin de garantir le respect des normes BPF.
3. Le processus de remplissage aseptique
Une fois la préparation terminée, l'opération de remplissage aseptique peut commencer. Il s'agit de l'étape centrale du processus de remplissage des flacons prêts à l'emploi (RTU), où la garantie de stérilité est primordiale.
3.1 Transfert des flacons de RTU dans la zone aseptique
L'introduction d'un conditionnement RTU dans un isolateur ou un RABS doit être effectuée sans compromettre la barrière stérile. Le processus de transfert type comprend :
- Retrait du sac extérieur : L'emballage extérieur d'expédition est retiré dans une zone contrôlée, non aseptique.
- Déballage : L'ensemble « nid et cuve » scellé est transféré dans l'environnement de classe A, où la barrière stérile secondaire est ouverte. Il existe deux méthodes principales pour introduire un emballage prêt à l'emploi (RTU) dans un isolateur tout en garantissant la stérilité.
- Retrait du couvercle : Un bras robotisé ou un système automatisé retire délicatement le couvercle préchauffé de la cuve. Le couvercle passe par un “ trou de souris ” pour aboutir dans un conteneur à déchets, ce qui garantit que les récipients du nid ne sont exposés à l’environnement de catégorie A qu’à ce stade.
- Dénestage : Les flacons individuels peuvent être retirés du bloc pour être remplis, ou bien ils peuvent être remplis tout en restant dans leur configuration en bloc, selon la conception de la ligne de remplissage.
3.2 Opération de remplissage
L'étape de remplissage nécessite de la précision et un contrôle minutieux afin d'éviter toute contamination :
- Remplissage manuel (à l'aide d'une seringue) : Pour les opérations à petite échelle ou en laboratoire, les opérateurs travaillant à l'intérieur d'une enceinte de sécurité biologique ou d'un isolateur peuvent utiliser des seringues stérilisées. Le flacon pré-stérilisé prêt à l'emploi est mis en place, l'aiguille de la seringue est insérée à travers l'ouverture du flacon (ou à travers un bouchon pré-inséré dans le cas des flacons fermés), et le liquide est injecté lentement afin d'éviter les éclaboussures et la formation de bulles.
- Remplissage automatisé : Dans la production industrielle, on utilise des machines de remplissage automatisées. Les têtes de remplissage restent en position fixe, tandis qu’un bras robotisé déplace le plateau contenant les flacons sous les buses de remplissage. Le liquide est distribué en volumes précis et pré-étalonnés. Des systèmes de contrôle du poids en cours de fabrication mesurent le poids net de chaque flacon rempli afin de garantir la précision de la dose, les unités défectueuses étant automatiquement rejetées.
3.3 Contrôles environnementaux pendant le remplissage
Tout au long du processus de remplissage, des contrôles environnementaux stricts sont mis en œuvre. Les opérations critiques, notamment le remplissage et le scellage, nécessitent un environnement de classe A, qui garantit l'intégrité du produit jusqu’à ce que le conditionnement soit hermétiquement scellé. L’adoption croissante des conditionnements prêts à l’emploi (RTU) transforme la fabrication pharmaceutique aseptique en éliminant la stérilisation en interne et en simplifiant le flux des matériaux.
4. Opérations post-remplissage
Une fois les flacons remplis, les opérations de finition garantissent le maintien de la stérilité et de l'intégrité du médicament fini.
4.1 Mise en place et étanchéification du bouchon
Immédiatement après le remplissage, le flacon doit être scellé :
- Insertion du bouchon : Un bouchon en caoutchouc stérile est placé dans l'ouverture du flacon à l'aide d'un équipement automatisé. Pour les systèmes prêts à l'emploi (RTU), les bouchons sont souvent fournis pré-stérilisés et emboîtés, en fonction du format du flacon.
- Limitation : Un capuchon en aluminium ou en aluminium-plastique est serti sur le bouchon afin d'assurer l'étanchéité du récipient. L'intégrité de la fermeture du récipient (CCI) du flacon scellé doit être validée afin de garantir le maintien de la barrière de stérilité pendant toute la durée de conservation du produit.
- Reconditionnement au laser (systèmes à flacon fermé) : Dans les systèmes avancés de remplissage de flacons fermés, le flacon est fourni avec le bouchon déjà en place, et le remplissage s'effectue en insérant une aiguille à travers le bouchon, qui est ensuite refermé au laser.
4.2 Étiquetage et traçabilité
- Application des étiquettes : Des étiquettes comportant les informations essentielles — nom du produit, concentration, numéro de lot, date de péremption et conditions de conservation — sont apposées sur chaque flacon. Des systèmes d'étiquetage automatisés, intégrés à la ligne de remplissage, garantissent un positionnement et un alignement homogènes.
- Systèmes de traçabilité : Les lignes de conditionnement modernes intègrent les systèmes de sérialisation et de traçabilité 100%, souvent à l'aide de codes QR, de codes Data Matrix ou d'étiquettes RFID. Cela permet un suivi complet du produit, depuis le conditionnement jusqu'à l'administration au patient, et répond aux exigences réglementaires en matière de sécurité de la chaîne d'approvisionnement des médicaments.
4.3 Contrôle après le remplissage
Avant leur conditionnement, les flacons remplis et scellés sont soumis à un contrôle 100% :
- Inspection visuelle : Des systèmes de vision automatisés équipés de caméras haute vitesse vérifient la présence de particules étrangères, la précision du niveau de remplissage, le positionnement des bouchons et les défauts esthétiques.
- Contrôle de l'intégrité des fermetures de récipients : Les contrôles non destructifs par CCI (par exemple, mesure de la chute de vide, détection de fuites haute tension) permettent de vérifier que chaque flacon conserve une barrière stérile efficace.
- Rejet des unités défectueuses : Les flacons qui ne satisfont pas aux critères d'un contrôle sont automatiquement rejetés et retirés de la chaîne de production.
4.4 Stockage et manipulation
Les flacons prêts à l'emploi (RTU) doivent être conservés dans des conditions adaptées au profil de stabilité du médicament, généralement dans des environnements à température contrôlée (par exemple, entre 2 °C et 8 °C pour les produits biologiques, à -20 °C ou -80 °C pour les vaccins et les thérapies géniques). Les flacons prêts à l'emploi scellés conservent leur stérilité jusqu'à leur ouverture en vue de l'administration au patient, à condition que le système de fermeture du récipient reste intact. Pour les produits sensibles, l'emballage secondaire peut comporter des mesures de protection supplémentaires, telles que des dessiccants ou des absorbeurs d'oxygène.
5. Conformité réglementaire et assurance qualité
La version mise à jour de l’annexe 1 des BPF de l’UE, qui entrera en vigueur le 25 août 2023, introduit des changements significatifs en matière de fabrication stérile, en mettant l’accent sur les stratégies de contrôle de la contamination (CCS), la gestion des risques liés à la qualité (QRM) et le renforcement de la surveillance environnementale. Le conditionnement «prêt à l'emploi» (RTU) est reconnu comme une solution rapide et économique pour se conformer à ces réglementations plus strictes. Les fabricants pharmaceutiques doivent mettre en place une stratégie globale de contrôle de la contamination (CCS) et travailler en étroite collaboration avec les fournisseurs de conditionnements RTU afin de garantir le maintien de la stérilité de l'emballage primaire, de la livraison par le fournisseur jusqu'au remplissage final.
Conclusion
Le remplissage et l’utilisation de flacons stériles prêts à l’emploi (RTU) constituent un processus bien orchestré qui exige une attention méticuleuse à la stérilité, à la précision et au respect des réglementations. De l’inspection préalable au remplissage et de la configuration des équipements au transfert aseptique, en passant par le remplissage précis, le scellage et l’étiquetage après remplissage, chaque étape est cruciale pour garantir la sécurité des patients et la qualité des médicaments. Alors que l'industrie pharmaceutique poursuit sa transition vers les produits biologiques, la médecine personnalisée et des normes de stérilité plus strictes, la maîtrise du processus de remplissage des flacons prêts à l'emploi deviendra une compétence essentielle pour les fabricants qui souhaitent rester compétitifs sur le marché mondial.
Zhengzhou PharGlass est un fournisseur spécialisé dans les matériaux d'emballage pharmaceutiques en Chine, proposant des flacons en verre stériles de haute qualité (prêts à l'emploi), des bouchons en caoutchouc pharmaceutiques et des bouchons en aluminium et plastique destinés aux industries médicales et pharmaceutiques. Grâce à ses services OEM/ODM et à ses livraisons dans le monde entier, PharGlass s'engage à accompagner les fabricants pharmaceutiques en leur proposant des solutions d'emballage primaire fiables, sûres et efficaces.
 FR
 EN
 AR
 DE
 ES
 PT
 FA
 RU